


Proces bezešvé ocelové trubky
Podle různé výroby (mfg) lze bezešvé ocelové trubky rozdělit na trubky válcované za tepla, trubky válcované za studena, trubky tažené za studena a vytlačované trubky.
Proces válcování za tepla pro bezešvé ocelové trubky
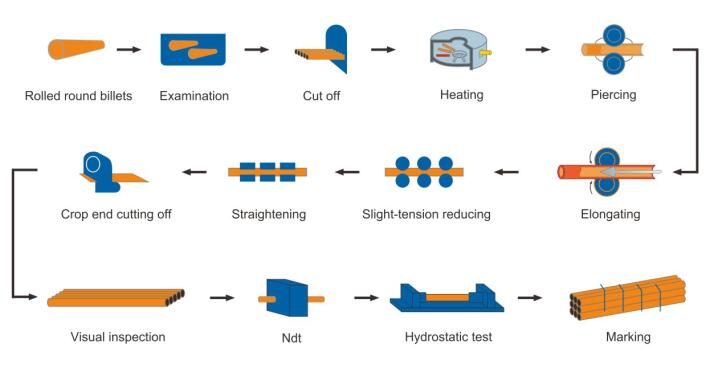
Kulatý trubkový blok → Zahřívání → Děrování → Tříválcové šikmé válcování, kontinuální válcování nebo vytlačování → Odpojování trubek →
Dimenzování nebo snižování mikronapětí → Chlazení → Rovnání → Hydrostatický test nebo kontrola → Označování → Skladování
Za studena tažený proces pro bezešvé ocelové trubky
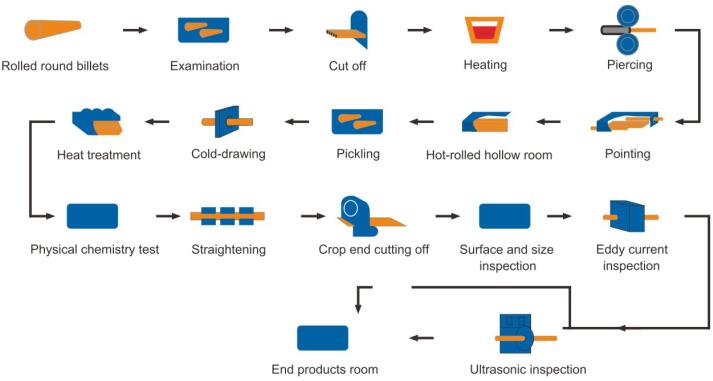
Kulaté trubkové předvalky → Zahřívání → Děrování → Úprava hlav trubek → Žíhání → Moření kyselinou → Nátěrový olej → Víceprůchodové tažení za studena
→ Předvalky → Tepelné zpracování → Rovnání → Hydrostatický test nebo kontrola → Označování → Skladování
Výrobní zařízení všech procesů
|
Startovací materiál |
Pronikavý Od sochoru k dutině Křížové válcovací stolice (kuželový typ a děrování sudového typu) Odvápnění sochorů 3-válcovací děrovací frézy Dutá vnitřní deoxidace Chladicí a rychlovýměnné systémy pro děrovací nástroje  |
Prodlužující se rozšiřování Od prohlubně ke skořápce PQF® / MPM mlýn CPE/TPE fréza / technologie tlačení stolice Asselovy mlýny, Zátkové mlýny, Horké poutnické mlýny Prodlužovače Rotační expandéry  |
| Dokončete válcování Od skořápky k trubce Ohřívací pec (plynová/indukční) Vysokotlaká vodní odvápňovací jednotka Klížící fréza, Roztahovací fréza Nastavitelné rolovací stojany FPS Pily na vrstvení trubek 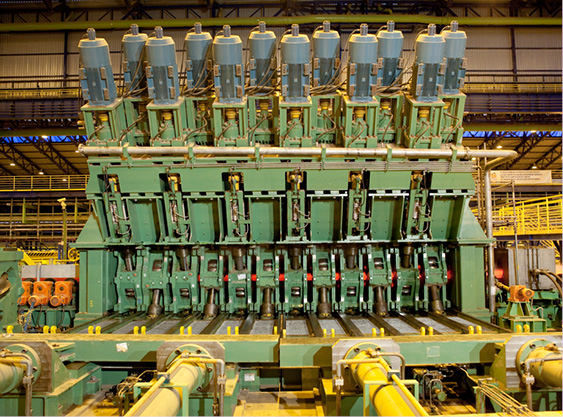 |
Cílová čára Od válcovny až po expediční prostor Stroje na orovnávání drážek pro kartuše PQF® Stojany na zmenšování roztažení a klížení 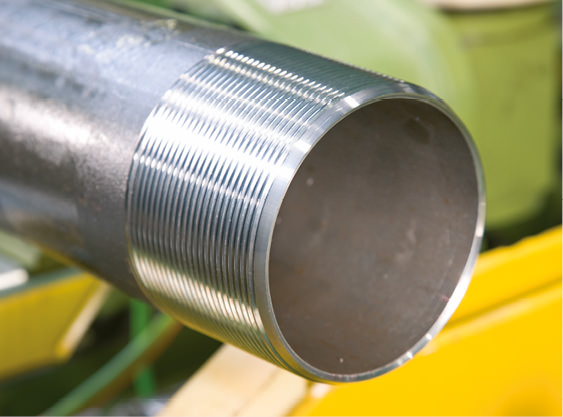 |
produkty Bezešvé trubky různých rozměrů Průměry: 21,3 mm až 914,4 mm Tloušťky stěn: 2,11 mm až 60 mm 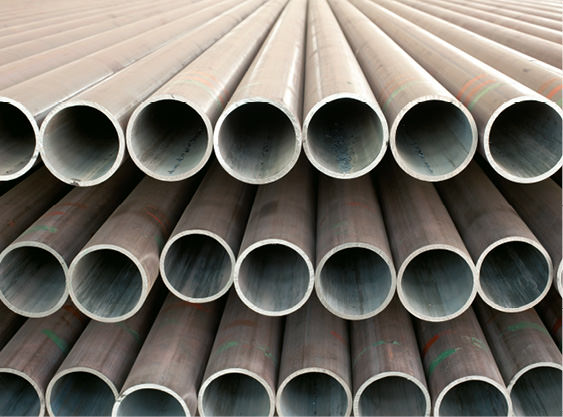 |
